焊接品質不穩怎麼辦?先做這 3 件事
焊接完成後如果發現焊道外觀不一致、接合位置出現裂紋、表面形成氣孔,甚至工件受到明顯熱變形,先不要立刻反覆補焊。因為沒有找出真正原因就持續加工,可能讓原本局部的問題擴大,還可能增加後續研磨、返工與檢驗成本。
- 先確認缺陷類型: 是裂紋、氣孔、咬邊、焊道不連續、變形,還是接合強度不足?不同現象代表的排查方向不同。
- 確認是否集中在特定工件或批次: 如果只有單件異常,可能偏向局部污染或施工差異;若整批都有相似問題,就要優先檢查材料、設備與製程條件。
- 暫停直接補焊: 在原因尚未確認前,不宜只靠反覆補焊遮蓋外觀缺陷,尤其是結構件或承重部位,更應先確認缺陷是否深入母材。
這三個動作的目的,是把「看到問題就修」改成「先判斷問題從哪裡來」。對工廠、加工業者或現場施工團隊而言,建立固定的焊接異常排查流程,比單次修補更能降低重工率。
焊接常見問題與原因分類:先從現象找方向
焊接品質受到多項條件共同影響,包括母材種類與厚度、焊接材料保存情況、接頭準備、設備穩定性、工件固定方式及現場環境等。因此出現問題時,不適合只鎖定單一原因。以下整理幾種常見情況,方便先建立排查方向。
| 原因 | 如何判斷 | 建議行動 |
|---|---|---|
| 母材表面污染 | 焊接區有油污、鏽蝕、塗層或其他附著物 | 重新確認表面前處理與清潔程序 |
| 焊接材料狀態異常 | 同批工件頻繁出現氣孔、焊道不穩等問題 | 確認材料規格、保存條件及適用性 |
| 接頭準備不一致 | 間隙、坡口或定位狀態不同 | 重新檢查加工尺寸與裝配狀況 |
| 工件固定不良 | 焊接後容易翹曲、錯位或尺寸偏差 | 檢查治具、定位方式與焊接順序 |
| 設備輸出不穩 | 焊接過程不穩定,且不同工件重複發生 | 檢查設備、耗材與連接狀態 |
| 環境影響 | 戶外風大、潮濕或工作區污染較明顯 | 改善工作環境並重新確認施工條件 |
| 熱輸入或製程條件不適合 | 出現變形、咬邊、接合不足或焊道外觀不穩 | 依合格焊接程序重新確認製程條件 |
焊接異常怎麼排查?8 個步驟逐項確認
排查焊接問題時,建議從「看得見、能快速確認」的條件開始,再逐步往設備與製程深入。這樣可以避免一開始就拆設備,最後才發現只是工件表面或定位問題。
步驟 1:記錄焊接缺陷發生位置
先確認缺陷是在起弧位置、焊道中間、收尾位置,還是集中在轉角、厚薄交界或接頭區。位置資訊很重要,因為如果問題總是在同一位置重複出現,往往代表接頭幾何、固定方式或施工順序存在一致性問題。
步驟 2:檢查母材表面狀態
焊接區若殘留油脂、水氣、氧化層、鏽蝕、塗裝或切削殘留物,都可能影響焊接品質。因此要確認加工前處理是否完整,尤其是不同批次工件突然發生相同問題時,更應比較母材來源與表面狀態是否改變。
步驟 3:確認焊接材料與母材是否匹配
焊條、焊絲或其他焊接材料並非所有材質都能通用。若焊接材料規格、批次、保存狀況發生變化,就可能影響成形與接合品質。工廠若有固定焊接程序規範,排查時應直接比對材料型號、批號與領用紀錄。
步驟 4:檢查接頭間隙、定位與工件固定
即使使用相同材料與設備,如果每一件工件的接頭間隙、定位角度或治具固定狀態不同,焊接結果仍可能產生很大差異。若常出現焊道偏移、變形或接合不均,就應特別檢查裝配與定位。
步驟 5:確認設備與耗材狀態
如果問題不是單一工件,而是在一段時間內持續發生,就要把設備列入檢查範圍。可以確認電源連接、接地、送線、耗材、夾具及相關部件是否有明顯異常。若設備本身出現故障警示、過熱或輸出不穩,應停止自行調整內部電路,交由專業維修人員檢查。
步驟 6:檢查工作環境是否改變
焊接環境也是容易被忽略的因素。戶外風勢、潮濕、水氣、粉塵或其他污染物,都可能影響部分焊接製程。如果原本室內加工正常,移到戶外後開始出現問題,就應把環境條件列為重要排查項目。
步驟 7:比對合格品與異常品的製程差異
與其單獨研究不良品,更有效率的方法是找一件已確認合格的產品做比較。比對母材批次、焊材、操作人員、設備、治具、施工時間與環境條件,通常更容易縮小問題範圍。對量產現場來說,這種差異比對也有助於建立後續品質紀錄。
步驟 8:無法確認缺陷深度時,安排專業檢測
有些焊接缺陷只從表面看不出真正範圍。特別是承重結構、機械關鍵部件、壓力設備或其他重要工件,不能只用「表面磨掉看起來沒問題」作為判斷依據。必要時應依產品規範與用途,由專業人員進行適當檢測,再決定返修或報廢方式。
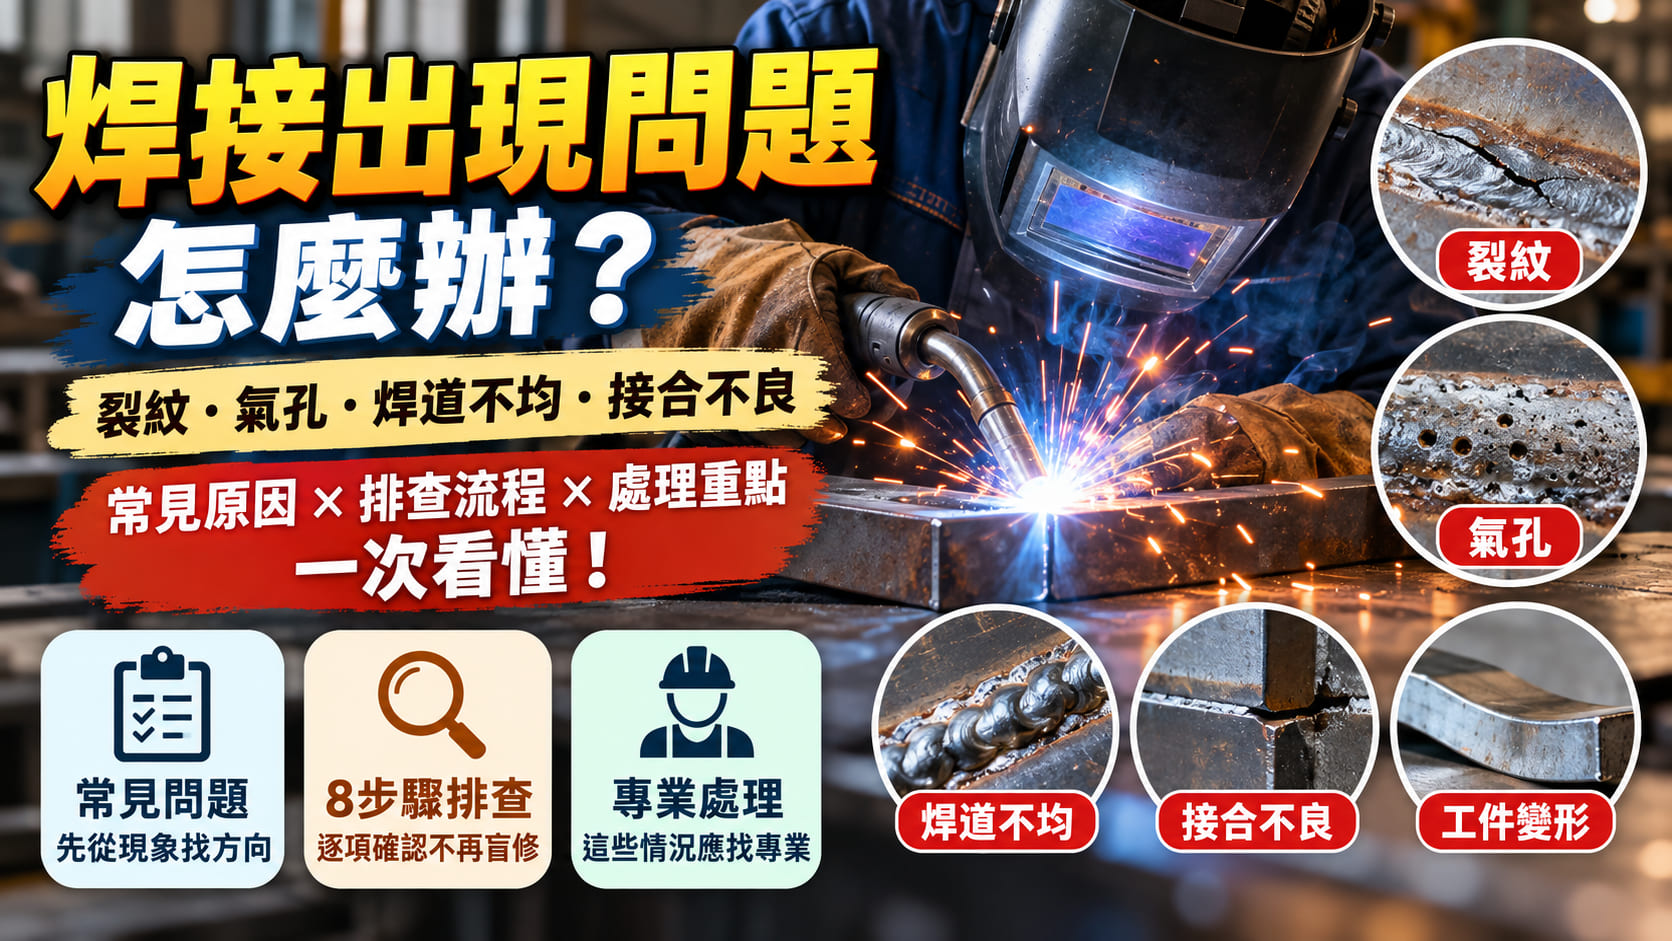
常見焊接缺陷怎麼判斷?外觀看起來相似,原因可能不同
焊接裂紋
裂紋通常是需要特別重視的焊接異常,因為它可能直接影響接頭完整性。裂紋可能出現在焊道、熱影響區或接頭附近,成因也可能涉及材料特性、拘束程度、製程條件與焊接程序等。若是重要結構件發現裂紋,不建議只做表面覆蓋式補焊,而應先確認缺陷範圍。
焊接氣孔
氣孔可能以單點、小孔群或內部缺陷形式存在。若同批工件頻繁出現氣孔,可以從母材清潔、焊材狀態、工作環境與製程穩定性等方向排查,而不是只把表面的孔洞磨掉重新補上。
焊道不均或外觀不穩
焊道寬窄差異明顯、表面成形不一致,可能與操作穩定度、送進狀態、接頭條件及設備輸出有關。若只是偶發,先確認單件工件;如果大量發生,就應進一步比對設備與材料條件。
焊接後工件變形
焊接本身伴隨局部加熱與冷卻,因此工件產生一定程度的尺寸變化並不罕見。但如果變形已超過允許範圍,就應檢討工件固定、焊接順序、接頭設計與製程規範,而不是只依靠後續強制矯正。
接合不足或疑似未焊透
這類問題未必能單靠外觀看出來,尤其在厚板、重要結構或高可靠度產品上,應依設計與驗收要求進行適當檢查。若產品有既定焊接程序與檢驗標準,判定時應以該規範為準。
什麼情況要找專業?出現這些警訊不要只靠補焊
- 焊接部位屬於承重結構或安全關鍵位置。
- 表面已發現明顯裂紋,而且無法判斷裂紋深度。
- 同一缺陷反覆返修後仍再次發生。
- 設備出現異常警示、過熱、電氣異味或輸出不穩。
- 需要判斷內部是否存在肉眼看不到的焊接缺陷。
- 工件涉及壓力設備、機械重要零件或法規要求的結構。
- 現場沒有適當焊接程序、檢測工具或合格人員可確認返修品質。
尤其是需要承受長期載重、振動、壓力或高低溫變化的焊接件,外觀平整並不代表內部一定沒有問題。遇到關鍵部件時,應以設計規範、焊接程序與檢驗結果為判斷依據。
焊接品質與安全注意事項:不要只看焊道漂不漂亮
很多人判斷焊接品質時,第一眼只看焊道是否整齊,但外觀只是其中一個判斷項目。真正的焊接品質還要考量接頭是否符合圖面、尺寸是否合格、是否存在不可接受的缺陷,以及產品實際用途與驗收規範。
- 不要只靠肉眼判斷:重要工件需要依既定檢驗要求確認。
- 不要反覆補焊卻不找原因:多次返修可能改變局部材料與熱影響狀態。
- 保留焊接紀錄:包含材料批次、設備、加工時間與異常狀況,有助後續追查。
- 維持工作區整潔:降低油污、水氣及其他污染物進入焊接區的機會。
- 安全防護不可省略:焊接涉及高溫、強光、煙塵與電氣風險,應依作業規範使用適當防護設備及工作環境。
如果是企業量產或固定加工的焊接件,建議把常見缺陷、允收標準、返修條件與檢驗方式整理成內部紀錄。當未來再次出現相似問題時,就能快速比對,而不是每一次都重新猜原因。
焊接常見問題 FAQ
Q1:焊接完成後出現裂紋,可以直接補焊嗎?
不建議在原因不明時直接覆蓋補焊。應先確認裂紋位置、範圍及可能原因,尤其是承重或重要結構,更應依適用規範與檢驗結果決定返修方式。
Q2:焊接為什麼會出現氣孔?
氣孔可能與母材污染、焊接材料狀態、環境條件或製程穩定性有關。若持續發生,應從材料、表面處理、設備及環境逐項排查。
Q3:焊道看起來不漂亮就代表焊接不合格嗎?
不一定。外觀是焊接品質的一部分,但是否合格仍要依尺寸、缺陷種類、接合狀況及產品適用的驗收規範判定。
Q4:焊接後工件變形是正常的嗎?
焊接加熱與冷卻可能造成尺寸變化,但若變形超過允許範圍,就應檢查固定方式、施工順序、接頭設計及焊接程序是否適合。
Q5:母材表面有一點鏽,可以直接焊接嗎?
焊接前應依材料與施工規範確認表面狀態。鏽蝕、油污、塗層及其他污染物都可能影響焊接品質,因此不宜直接忽略。
Q6:為什麼同一台焊接設備,有些工件正常、有些不正常?
問題不一定來自設備,還可能與母材批次、接頭尺寸、定位、表面清潔、焊接材料或操作差異有關。可以將合格品與異常品逐項比對。
Q7:焊接問題可以只靠肉眼判斷嗎?
一般外觀檢查可以發現部分表面問題,但無法保證所有內部缺陷都能看見。重要工件仍應依產品要求選擇合適的檢驗方式。
Q8:戶外施工會影響焊接品質嗎?
可能會。風、水氣、潮濕及工作區污染都可能影響部分焊接製程,因此戶外施工需要依製程與現場條件做好適當管理。
Q9:焊接缺陷反覆出現,應該先換設備嗎?
不一定。建議先確認缺陷是否與特定材料、工件、接頭或環境有關,再檢查設備狀態。沒有完成排查前直接更換設備,不一定能解決真正原因。
Q10:什麼樣的焊接問題應直接找專業人員?
若涉及裂紋、承重結構、壓力設備、設備電氣異常、反覆返修仍失敗,或無法判定內部缺陷範圍,都建議由具備相關能力的專業人員進一步檢查。